Kinh nghiệm khuôn mẫu, kinh nghiệm ngành nhựa, Uncategorized
Thiết kế chi tiết nhựa lắp ghép: 7 điểm cần chốt trước khi làm khuôn
Th9
Thiết kế chi tiết nhựa lắp ghép: 7 điểm cần chốt trước khi làm khuôn
Một chiếc nắp nhựa có thể đẹp nhưng đóng không kín. Một chiếc kẹp đúng kích thước trên bản vẽ vẫn có thể quá chặt khi lắp vào sản phẩm thực tế. Với các linh kiện nhựa sản xuất theo yêu cầu, chất lượng không chỉ nằm ở hình dáng từng chi tiết mà còn ở việc chúng lắp với nhau và hoạt động ổn định.
Vì vậy, trước khi chế tạo khuôn ép nhựa, khách hàng và đơn vị sản xuất nên thống nhất các yêu cầu lắp ghép. Bảy điểm dưới đây giúp việc thiết kế khuôn, thử mẫu và nghiệm thu sản phẩm rõ ràng hơn.
1. Chi tiết nhựa sẽ lắp với bộ phận nào?
Khi gửi bản vẽ một chi tiết cần lắp ghép, khách hàng nên cung cấp thêm bản vẽ hoặc mẫu thực tế của bộ phận đối ứng. Đó có thể là đầu nối dây điện, vỏ thiết bị, nắp hộp, chi tiết kim loại hoặc một linh kiện nhựa khác.
Xưởng cần biết sản phẩm được lắp theo hướng nào, lắp bằng tay hay bằng dụng cụ, có cần tháo ra nhiều lần không và sau khi lắp sẽ chịu lực như thế nào. Những thông tin này ảnh hưởng trực tiếp đến thiết kế ngàm, mép ôm, khe hở và việc chọn vật liệu.
Nếu bộ phận đối ứng có nhiều phiên bản hoặc được mua từ nhiều nhà cung cấp, nên gửi các mẫu đại diện. Một chi tiết lắp vừa với một mẫu duy nhất chưa chắc đã phù hợp với toàn bộ sản phẩm ngoài thực tế.
2. Kích thước nào quyết định khả năng lắp?
Không phải mọi kích thước trên bản vẽ đều quan trọng như nhau. Với một chiếc cốc bảo vệ đầu nối, đường kính và hình dạng phần miệng có thể quan trọng hơn kích thước ở đáy. Với một chiếc kẹp, độ dày ngàm và khoảng mở có thể quyết định lực cài.
Khách hàng nên đánh dấu những kích thước ảnh hưởng trực tiếp đến chức năng, chẳng hạn:
- Đường kính hoặc chiều rộng tại vị trí ôm giữ.
- Khoảng cách giữa các chốt, lỗ hoặc ngàm.
- Bề dày của phần đàn hồi.
- Độ phẳng của miệng nắp hoặc mặt tiếp xúc.
- Khe hở giữa hai chi tiết sau khi lắp.
Với các vị trí này, hai bên cần thống nhất giới hạn kích thước chấp nhận được và cách đo. Không nên yêu cầu dung sai quá chặt cho toàn bộ sản phẩm nếu chỉ một vài vị trí thực sự ảnh hưởng đến lắp ghép. Dung sai cần được xác định theo chức năng sử dụng và khả năng sản xuất thực tế.
3. Sản phẩm cần lắp chặt hay dễ tháo?
Yêu cầu “lắp vừa” còn khá chung chung. Một nắp bảo vệ có thể cần bám chắc trong quá trình vận chuyển nhưng vẫn tháo được bằng tay. Một ngàm cài cần giữ chặt sau nhiều lần sử dụng. Trong khi đó, khay định vị linh kiện lại cần đủ khe hở để công nhân đặt sản phẩm vào nhanh.
Nếu chức năng này quan trọng, khách hàng nên mô tả rõ:
- Sản phẩm lắp bằng tay hay bằng máy?
- Sau khi lắp có được phép rung hoặc xê dịch không?
- Có cần tháo ra và lắp lại nhiều lần không?
- Có yêu cầu về lực lắp, lực tháo hoặc lực giữ không?
- Dấu hiệu nào được xem là đạt hoặc không đạt?
Với các chi tiết có ngàm đàn hồi, mẫu thử cũng nên được lắp tháo theo số lần phù hợp với mục đích sử dụng. Qua đó có thể quan sát hiện tượng trắng nhựa, nứt chân ngàm hoặc giảm lực giữ.
4. Vật liệu có ảnh hưởng đến độ khít không?
Có. Các vật liệu như PP, HDPE, ABS, POM hay TPE khác nhau về độ cứng, độ đàn hồi và mức độ co sau ép. Ngay cả khi giữ nguyên thiết kế, việc đổi mã hạt, tỷ lệ chất độn hoặc phụ gia cũng có thể làm thay đổi cảm giác lắp và khả năng ôm giữ.
Vì thế, trước khi chốt khuôn và duyệt mẫu, hai bên nên xác nhận vật liệu dự kiến, màu sắc, phụ gia và điều kiện sử dụng. Nếu đổi vật liệu sau khi đã duyệt mẫu, cần kiểm tra lại kích thước và chức năng lắp ghép. Không nên xem đây chỉ là thay đổi về giá nguyên liệu.
5. Độ cong vênh ảnh hưởng thế nào đến lắp ghép?
Một chi tiết có thể đạt từng kích thước riêng lẻ nhưng vẫn không lắp khít vì tổng thể sản phẩm bị cong. Tình huống này dễ gặp ở sản phẩm dài, mỏng, có gân tập trung một phía hoặc có miệng cần giữ phẳng.
Khi xây dựng tiêu chí nghiệm thu, khách hàng nên xác định vị trí cần kiểm tra độ phẳng hoặc khe hở, cách đặt sản phẩm khi đo và thời điểm kiểm tra sau ép. Chi tiết vừa ra khỏi khuôn và chi tiết đã nguội ổn định có thể cho kết quả khác nhau.
Nếu mẫu bị cong, cần kiểm tra lần lượt kết cấu thành và gân, vị trí cổng nhựa, làm mát khuôn, điều kiện ép, cách đẩy sản phẩm và cách xếp hàng sau ép. Xác định đúng nguyên nhân sẽ giúp tránh sửa khuôn ở một vị trí nhưng lỗi vẫn còn.
6. Dấu cổng nhựa và chốt đẩy được phép nằm ở đâu?
Ép phun thường để lại một số dấu công nghệ như vết cổng nhựa, đường phân khuôn hoặc dấu chốt đẩy. Trên mặt khuất, các dấu này có thể chấp nhận được. Nhưng ở bề mặt lắp ghép, vị trí làm kín hoặc mép tiếp xúc, chúng có thể gây vướng hoặc ảnh hưởng đến độ khít.
Trên bản vẽ hoặc mẫu tham khảo, khách hàng nên đánh dấu:
- Mặt nhìn thấy cần ưu tiên thẩm mỹ.
- Vùng không được có bavia.
- Bề mặt tiếp xúc hoặc trượt khi lắp.
- Vị trí có thể chấp nhận dấu cổng nhựa, dấu chốt đẩy.
Từ đó, kỹ thuật khuôn mới có cơ sở cân nhắc cách bố trí cổng nhựa và hệ thống đẩy vừa đáp ứng yêu cầu sản xuất, vừa bảo đảm chức năng của chi tiết.
7. Duyệt mẫu bằng cách nào trước khi sản xuất hàng loạt?
Mẫu thử cần được kiểm tra trên bản vẽ và lắp với bộ phận đối ứng thực tế. Với khuôn nhiều lòng, nên đánh giá mẫu từ các lòng khuôn cần kiểm soát. Với sản phẩm dễ cong, có thể kiểm tra thêm sau khi nguội ổn định và sau khi đóng gói theo phương án dự kiến.
Kết quả duyệt mẫu nên ghi rõ phiên bản bản vẽ, vật liệu, các kích thước quan trọng, kết quả lắp thử và những điểm cần sửa. Sau khi hai bên thống nhất, mẫu được duyệt có thể lưu để đối chiếu ngoại quan; bản vẽ và phương pháp thử sẽ là căn cứ cho các yêu cầu cần đo hoặc kiểm tra chức năng.
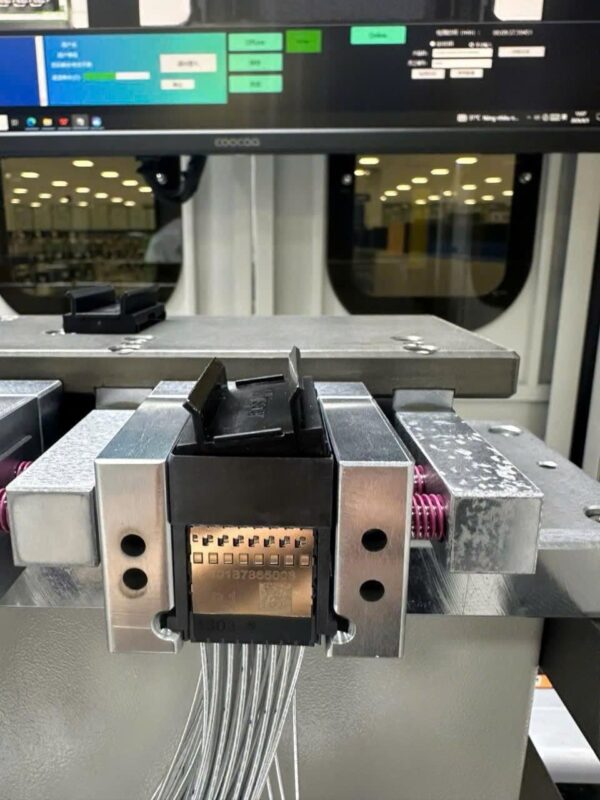
Ví dụ: Cốc bảo vệ đầu nối dây điện
Nếu khách hàng chỉ gửi kích thước ngoài của cốc, xưởng chưa thể biết phần miệng cần ôm đầu nối chặt đến mức nào, dấu chốt đẩy có được nằm gần vùng tiếp xúc không, hay cốc cần tháo ra bao nhiêu lần.
Khi có thêm mẫu đầu nối và yêu cầu sử dụng thực tế, hai bên có thể xác định rõ kích thước cần kiểm soát, lựa chọn vật liệu và cách thử mẫu. Việc duyệt sản phẩm vì thế cũng cụ thể hơn: cốc lắp được, giữ được trong điều kiện yêu cầu và tháo ra theo đúng cách khách hàng mong muốn.
Nhựa Phú Cường nhận gia công chi tiết nhựa theo bản vẽ, mẫu hoặc yêu cầu riêng của doanh nghiệp. Nếu sản phẩm của bạn cần lắp với một bộ phận khác, hãy gửi mẫu của cả hai chi tiết cùng số lượng dự kiến. Đội ngũ kỹ thuật sẽ trao đổi về kết cấu, phương án khuôn và các tiêu chí cần kiểm tra trước khi sản xuất hàng loạt.