Kinh nghiệm khuôn mẫu, kinh nghiệm ngành nhựa
Các lỗi thường gặp trong ép phun nhựa và cách khắc phục
Th9
Trong gia công ép phun nhựa (injection molding), ngoài việc lựa chọn đúng nguyên liệu và thiết kế khuôn, thì việc kiểm soát quá trình sản xuất cũng vô cùng quan trọng. Nếu không tối ưu tốt, sản phẩm dễ gặp các lỗi như bavia, rỗ khí, cháy xém, cong vênh, thiếu nhựa, ảnh hưởng trực tiếp đến chất lượng và thẩm mỹ.
Tại Nhựa Phú Cường, với kinh nghiệm thực tế nhiều năm trong ép phun, chúng tôi đã tổng hợp các lỗi thường gặp nhất trong sản xuất nhựa ép phun và cách xử lý hiệu quả.
1. Sản phẩm bị bavia (flash)
Biểu hiện:
-
Xuất hiện viền nhựa thừa mỏng ở mép sản phẩm hoặc đường phân khuôn.
Nguyên nhân:
-
Áp suất phun quá cao.
-
Khuôn không kẹp chặt, có khe hở.
-
Lòng khuôn, chốt, mặt phân khuôn mòn.
Cách khắc phục:
-
Giảm áp suất phun và lực kẹp.
-
Kiểm tra, bảo dưỡng khuôn, thay thế chốt khuôn bị mòn.
-
Tăng lực kẹp máy ép.
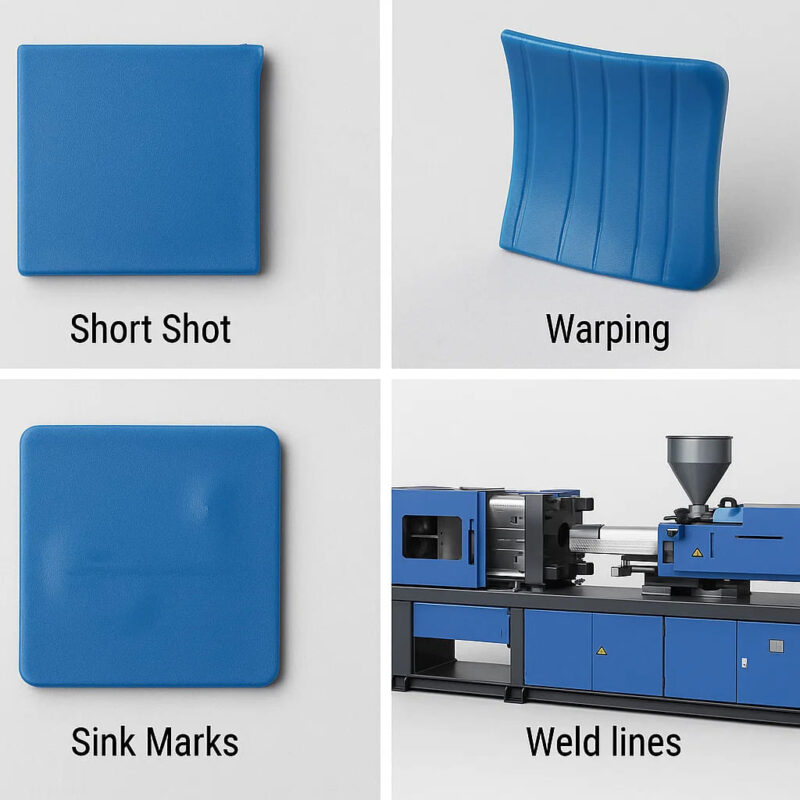
2. Sản phẩm bị thiếu nhựa (short shot)
Biểu hiện:
-
Sản phẩm không đầy đủ hình dạng, thiếu vật liệu ở một số vị trí.
Nguyên nhân:
-
Nhiệt độ nhựa quá thấp → chảy kém.
-
Áp suất hoặc tốc độ phun không đủ.
-
Thiết kế kênh dẫn nhựa không tối ưu.
Cách khắc phục:
-
Tăng nhiệt độ nóng chảy.
-
Tăng áp suất phun hoặc tốc độ phun.
-
Thiết kế lại cổng phun, kênh dẫn nhựa.
3. Sản phẩm bị rỗ khí (void, bubble)
Biểu hiện:
-
Xuất hiện bọt khí hoặc lỗ rỗ trên bề mặt.
Nguyên nhân:
-
Hạt nhựa chưa được sấy khô → còn ẩm.
-
Tốc độ làm nguội quá nhanh.
-
Áp suất giữ không đủ.
Cách khắc phục:
-
Sấy nguyên liệu đúng nhiệt độ, đúng thời gian.
-
Điều chỉnh chu kỳ làm nguội.
-
Tăng áp suất giữ trong quá trình làm đầy khuôn.
4. Sản phẩm bị cháy xém (burn mark)
Biểu hiện:
-
Có vệt màu nâu, đen ở bề mặt sản phẩm.
Nguyên nhân:
-
Nhựa bị quá nhiệt.
-
Khí trong lòng khuôn không thoát kịp → nén lại, tạo cháy.
-
Tốc độ phun quá cao.
Cách khắc phục:
-
Giảm nhiệt độ nhựa.
-
Bổ sung lỗ thoát khí ở khuôn.
-
Giảm tốc độ phun.
5. Sản phẩm bị cong vênh (warpage)
Biểu hiện:
-
Sản phẩm bị cong, vặn xoắn, không đúng hình dạng.
Nguyên nhân:
-
Làm nguội không đồng đều.
-
Độ dày thành sản phẩm không đồng nhất.
-
Co ngót quá mức (nhựa PP, PA dễ bị).
Cách khắc phục:
-
Tối ưu hệ thống làm mát khuôn.
-
Thiết kế thành sản phẩm có độ dày đồng đều.
-
Sử dụng vật liệu phù hợp hoặc có gia cường sợi thủy tinh.
6. Sản phẩm bị đổi màu (discoloration)
Biểu hiện:
-
Sản phẩm có màu không đều, sai lệch so với yêu cầu.
Nguyên nhân:
-
Hạt nhựa ẩm, chưa sấy khô.
-
Phân hủy màu do nhiệt độ quá cao.
-
Pha trộn màu không đều.
Cách khắc phục:
-
Sấy kỹ hạt nhựa và masterbatch.
-
Điều chỉnh nhiệt độ ép.
-
Dùng máy trộn màu hoặc thay đổi cách pha màu.
7. Sản phẩm bị đường hàn (weld line)
Biểu hiện:
-
Xuất hiện vết hằn mờ, đường nối trên bề mặt sản phẩm.
Nguyên nhân:
-
Hai dòng nhựa chảy vào khuôn không hòa trộn hoàn toàn.
-
Nhiệt độ nhựa hoặc khuôn quá thấp.
-
Tốc độ phun chưa đủ.
Cách khắc phục:
-
Tăng nhiệt độ nhựa và khuôn.
-
Tăng tốc độ phun.
-
Thay đổi vị trí cổng phun để dòng nhựa nhập vào thuận lợi hơn.
8. Sản phẩm bị co ngót, lõm (sink mark)
Biểu hiện:
-
Bề mặt sản phẩm có vết lõm, chỗ dày bị co rút vào trong.
Nguyên nhân:
-
Thành sản phẩm quá dày.
-
Áp suất giữ không đủ.
-
Thời gian làm nguội chưa hợp lý.
Cách khắc phục:
-
Thiết kế lại độ dày sản phẩm.
-
Tăng áp suất và thời gian giữ.
-
Điều chỉnh hệ thống làm mát.
9. Sản phẩm bị vết xước, vết bóng mờ
Biểu hiện:
-
Trên bề mặt có vết sọc, xước hoặc bóng không đồng đều.
Nguyên nhân:
-
Bề mặt khuôn không bóng.
-
Tháo sản phẩm ra khỏi khuôn không đúng.
-
Tốc độ phun không ổn định.
Cách khắc phục:
-
Đánh bóng bề mặt khuôn.
-
Điều chỉnh chốt đẩy, góc thoát khuôn.
-
Ổn định thông số ép.
10. Tổng hợp bảng lỗi và giải pháp nhanh
| Lỗi sản phẩm | Nguyên nhân chính | Cách khắc phục |
|---|---|---|
| Bavia | Áp suất cao, khuôn hở | Giảm áp suất, bảo dưỡng khuôn |
| Thiếu nhựa | Nhiệt thấp, áp suất thấp | Tăng nhiệt, tăng áp suất phun |
| Rỗ khí | Nhựa ẩm, áp giữ thấp | Sấy nhựa, tăng áp giữ |
| Cháy xém | Nhiệt cao, thoát khí kém | Giảm nhiệt, thêm thoát khí |
| Cong vênh | Làm nguội không đều | Tối ưu làm mát, thiết kế dày đều |
| Đổi màu | Nhựa ẩm, nhiệt cao | Sấy kỹ, giảm nhiệt |
| Đường hàn | Nhựa không hòa trộn | Tăng nhiệt, đổi vị trí cổng phun |
| Co ngót | Thành dày, áp giữ thấp | Thiết kế lại, tăng áp giữ |
| Vết xước | Khuôn nhám, tháo khó | Đánh bóng khuôn, tối ưu thoát khuôn |
11. Dịch vụ gia công ép nhựa tại Nhựa Phú Cường
-
Thiết kế & chế tạo khuôn chính xác cao → giảm lỗi sản phẩm.
-
Ép phun đa dạng loại nhựa: PP, ABS, PC, PA, POM, ASA, FR, TPE/TPU.
-
Máy ép 100 – 450 tấn, kiểm soát thông số chuẩn xác.
-
Đảm bảo chất lượng đầu ra, kiểm tra nghiêm ngặt từng lô hàng.
-
Nhận gia công số lượng ít – lớn, linh hoạt cho khách hàng.
📞 Hotline: 0966 580 690
🌐 Website: https://nhuaphucuong.com/
Kết luận
Trong sản xuất ép phun nhựa, các lỗi như bavia, rỗ khí, cong vênh, cháy xém, thiếu nhựa là khá phổ biến. Tuy nhiên, nếu kiểm soát tốt thiết kế khuôn, nguyên liệu, thông số máy ép và quy trình sản xuất, hầu hết các lỗi đều có thể khắc phục.
Với kinh nghiệm nhiều năm trong lĩnh vực, Nhựa Phú Cường tự tin mang đến dịch vụ gia công ép nhựa chất lượng cao, hạn chế tối đa lỗi sản phẩm, tối ưu chi phí cho khách hàng.